











为什么钢管生产中会出现压扁试验失败的情况
管道即使通过了目视检查,几分钟后也可能出现严重故障。
这种情况发生的频率比许多工厂愿意承认的要高得多。
表面看起来很干净。
焊缝看起来正常。
生产速度稳定。
然后开始进行扁平化测试。
压力缓慢增加,焊缝突然裂开。有时只是边缘附近的一条小裂缝,有时整条焊缝都会裂开。
在许多ERW焊管厂,隐藏的焊接问题最终都会在这里暴露出来。
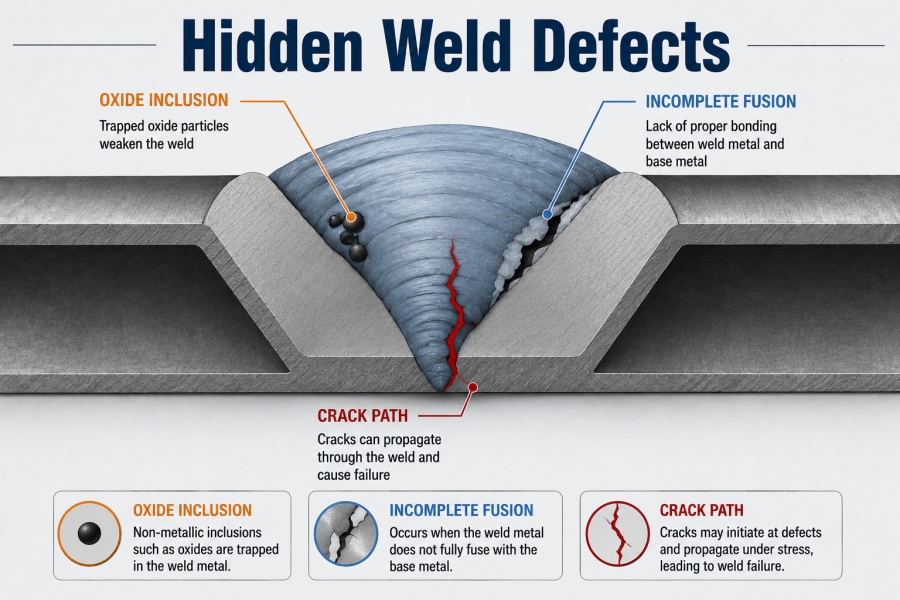
压扁试验不仅仅是一项质量控制程序,它也是快速发现熔合不牢固、焊接温度不稳定、挤压压力不足或成形过程中已存在的带材缺陷的方法之一。
生产用于建筑、家具、脚手架和水管的碳钢管的工厂经常会遇到这个问题,尤其是在生产速度加快或原材料质量因批次而异时。
现代生产线力求通过更完善的带材准备、更稳定的成形和更精确的挤压控制来减少这些故障。这也是许多制造商升级到新型生产线的原因之一。 碳管制造机 采用新型系统,而不是依赖老式的手动调节线路。
究竟什么是扁平化测试?
原理很简单。
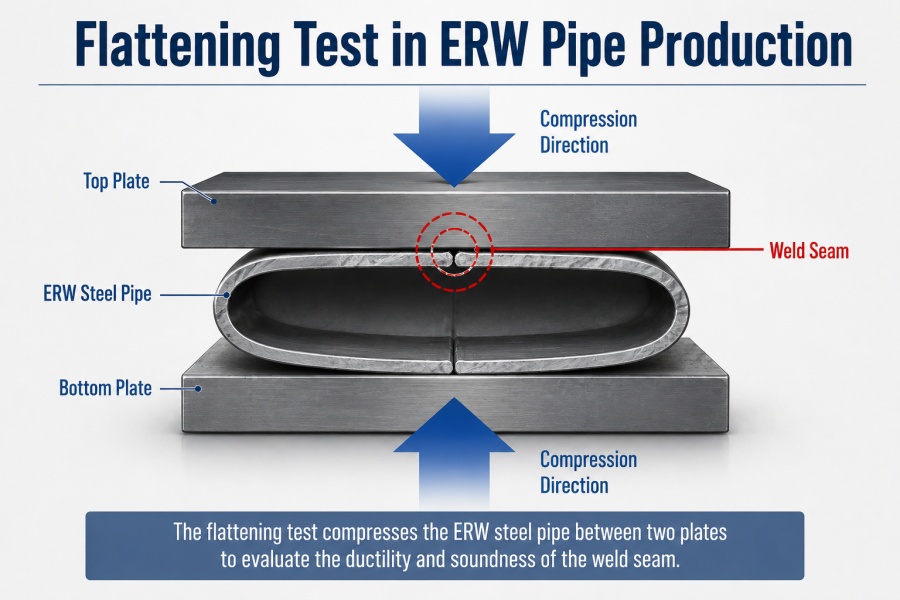
将一小段焊接管放置在两块平板之间,并逐渐压缩,直到达到规定的距离。
我们的目的不是无缘无故地破坏管道。
该测试检查焊接区域能否承受变形而不开裂。
如果接缝过早裂开,问题通常比外观看起来要严重得多。
根据工业压平标准,该工艺主要用于评估焊缝延展性,并检测肉眼无法识别的隐藏焊缝缺陷。
为什么有些管道无法通过测试
很多工厂在这个环节亏损,却没意识到真正的原因。
人们往往首先责怪运营商。
但在实际生产中,裂纹的展平通常是由几个较小的问题同时引起的。
没有出现任何问题。
焊接热不稳定
如果焊接温度太低,带材边缘就无法完全熔合。
从外观上看,焊缝可能仍然合格,尤其是在高速生产线上。但实际上,焊缝内部的粘合力仍然很弱。
在压扁过程中一旦开始压缩,该薄弱区域就会成为裂缝的起始点。
温度过高也不好。
过热会导致焊接区域周围形成脆性结构,这些结构随后会在压力下开裂。
在高速运转的薄壁管道中,这一点会更加明显。
条带边缘问题
很多压扁失效实际上在焊接开始之前就已经发生了。
如果钢带边缘有毛刺、波纹、残余应力或修整质量差,焊缝会立即变得不稳定。
这就是为什么现代化的矫平系统在新式ERW生产线中变得越来越重要的原因。
一些新型矫平装置经过专门设计,可在成型前消除边缘波纹和残余应力,使钢带更均匀地进入焊接部分。
当钢铁供应商在化学成分控制不稳定的情况下更换原材料来源时,也更容易出现这个问题。
磷偏析和夹杂物会增加焊接区域周围的脆性,并使压平性能变得更差。
挤压压力问题
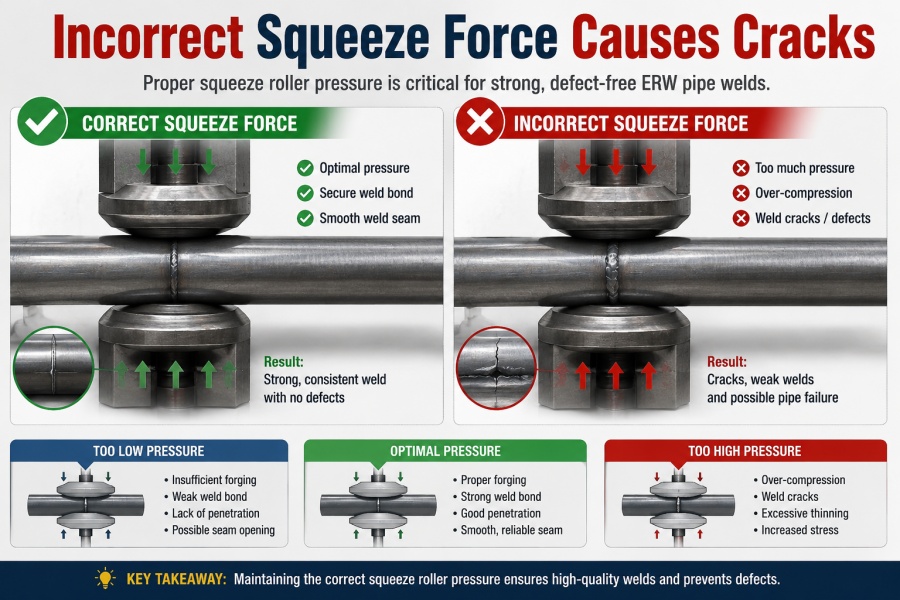
另一个常见问题是挤压调整不当。
挤压压力过小会导致粘合不完全。
压力过大可能会损坏焊接结构本身。
老旧的工厂往往严重依赖操作员的经验进行调整,因此不同班次之间的生产稳定性会发生变化。
在老化的生产线上,由于滚子磨损和轴承移动已经影响到对准情况,这种情况会变得非常明显。
现代设备为何能带来不同
有些工厂每天都在调整焊接参数,但仍然无法稳定压平效果。
原因很简单。
如果成型部分本身不稳定,无论操作人员多么有经验,焊接一致性都会变得很困难。
新型ERW生产线更加注重以下方面:
- 条带稳定性
- 成型精度
- 自动挤压调节
- 稳定的V角控制
- 更好的焊接一致性
现在,一些新型的制管系统将矫平、成型、焊接、定径和在线检测更紧密地集成在一起,以减少生产过程中的变化。
稳定的 碳管制造机 虽然不能在一夜之间完全消除缺陷,但与严重依赖人工校正的旧生产线相比,它通常能显著减少隐藏的焊接问题。

小裂缝通常意味着更大的问题
扁平破坏很少是孤立事件。
如果在测试过程中出现裂纹,则很可能在生产过程的其他地方已经存在类似的不稳定性。
有时,接下来会出现水压试验泄漏的问题。
有时客户会在弯曲或加工过程中发现接缝开裂。
因此,经验丰富的管材制造商通常将扁平管材不合格视为早期预警信号,而不仅仅是测试问题。
提高焊接质量通常从一些基本方面入手:
- 更好的条带制备
- 稳定形成排列
- 合适的挤压力
- 更清洁的焊接条件
- 更稳定的机器控制
在许多情况下,升级老旧的生产设备比不断处理废料、返工和客户投诉更经济。
如果你的生产线上出现越来越频繁的扁平裂纹,这通常表明焊接过程中的某个环节的焊接一致性已经不稳定。
更稳定的成型段、更好的挤压控制和现代化的制管设备可以显著降低废品率。
您可以进一步了解我们的 碳管制造设备解决方案 用于ERW钢管生产。