












ERW管轧机精密维护指南
一、维护的重要性
厄尔夫制管机的维护远不止是“坏了就修”。它是一种积极的维护方式。战略为了防患于未然,避免严重问题发生,从而保证产品始终如一的卓越性能,使其更加经济实用。其核心重要性体现在以下几个方面:
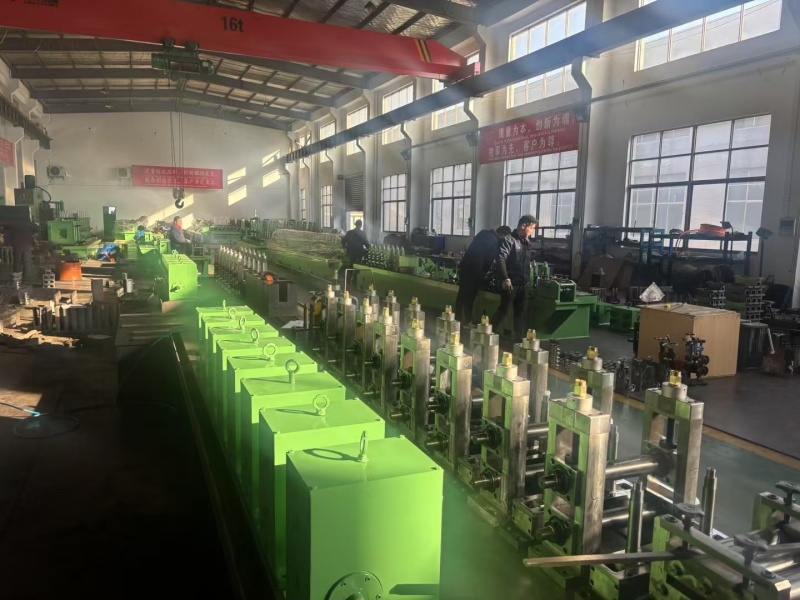
高频焊接管材轧机
1. 确保持续生产并最大限度地减少停机时间
通过定期检查和维护,可以及早发现并处理诸如部件磨损、螺栓松动等潜在问题。这样一来,计划外停机次数在一定程度上有所减少,从而保证了生产线的平稳运行。
2. 保持产品质量和尺寸精度
钢管制造机的精度对于生产高性能钢管至关重要。任何细微的误差(例如轴弯曲、轴承磨损或辊筒损坏)都可能直接影响钢管的制造质量。在某种程度上 影响产品质量,包括管道 圆度、表面 质量以及尺寸精度。
严格的维护保养对于产品质量和精度至关重要。
3. 延长设备使用寿命并降低总成本
及时润滑、更换零件和进行机械调整能够显著减缓设备的劣化速度。
计划内的小修费用远低于大修费用以及事故造成的生产损失。因此,对于管道制造商而言,降低成本、提高效率是一项长期投资。
二、一般维护要求和程序
Erw钢管轧制厂的系统化和标准化流程如下:
- 检查和更换:
定期检查电气元件、机械部件、导向系统、矫直器和润滑系统。根据检查情况,必要时进行更换。 - 调整和校准:
重新校准成型和定径机构,以保持机械精度和准确度 - 拧紧和密封:
仔细检查并固定所有螺栓和螺母,包括地脚螺栓,并修复任何漏油情况。 - 润滑管理:
我t是维护的生命线到 严格按照润滑计划使用指定的润滑剂。
三、关键部件的具体维护要求
1. 轴——成型精度的核心
(1) 检查频率:
每次更换辊筒后,至少每六个月一次,以及发生事故或产品质量异常时。
(2) 检测方法:
使用镜子辅助检查轴的直线度。
纠正措施:
- 轴承松动:拧紧或更换。
- 弯曲或变形的轴:矫直、重新研磨、重新镀铬或更换。任何操作后,都要将轴肩重新对准中心。
- 划痕/磨损:轻微划痕可以用锉刀或砂纸打磨;严重划痕则需要返工或更换。
2. 齿轮——动力传输中心
(1) 常见故障原因:磨损、点蚀、过载、灰尘进入和润滑不足。
(2) 检查频率:至少每三个月打开所有变速箱进行检查,或者当出现异常温度升高、振动或噪音时立即进行检查。
关键维护要点:
定期检查变速箱油位,及时处理泄漏。
安装过程中务必确保齿轮对准,以防止轴承故障导致齿轮损坏。
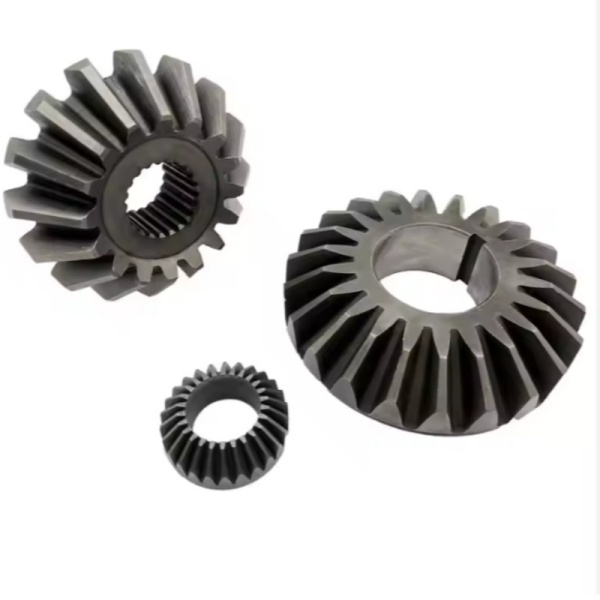
齿轮
3. 轴承——稳定的旋转关节
特征:
大多数轴承使用寿命长,无需频繁拆卸和检查。 轧制轴承非常重要,需要仔细检查。
常见故障原因:
- 润滑不足
- 突然过载(例如双层厚度的材料通过)
- 安装错误(例如安装倾斜导致弯曲应力)
- 冷却液或润滑油渗入,溶解油脂
- 磨蚀性颗粒如氧化皮侵入(凸显了密封的必要性)。
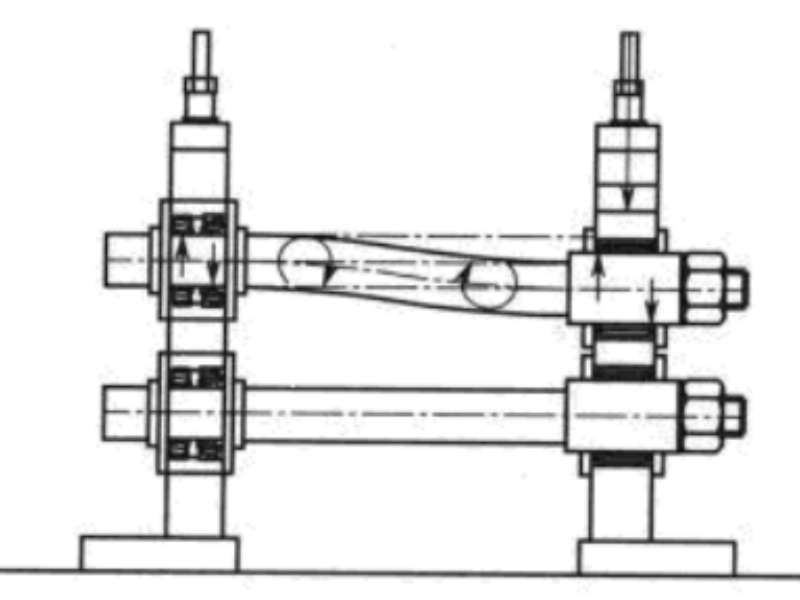
轴一端的不对称性导致轴承承受压力
诊断方法:
- 感官检查:初步评估是通过聆听异常声音、感受振动或过热(正常温度≤60°C)来进行的。
- 仪器检查:使用温度传感器或电子听诊器进行精确测量
- 安装要求:
拆卸和安装过程中,应使用合适的工具。确保压力均匀、位置正确,并防止污染。
4. 框架和主要结构部件
- 框架:
虽然结构坚固,但仍需定期检查焊缝、连接接头和地基,以确保结构安全。 - 其他组件:
进料辊、导向装置、侧辊支架、矫直机和飞锯必须纳入维护和润滑计划。
5. 辊筒和模具管理——保护精密模具
搬运和储存:
- 必须小心轻放,以免撞到东西。
- 请存放于干燥处。
- 长期存放时,应涂抹油或油脂以防止生锈。长时间不使用时,必须涂抹油或油脂以防止生锈。
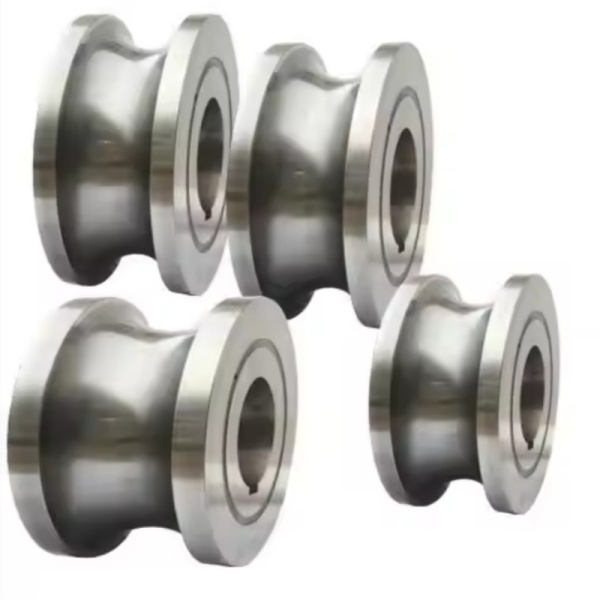
滚筒
6. 备件管理——应对意外停机的缓冲
- 战略:
对于易磨损部件(例如特定轴承、密封件和滚轮),建议在需要时保持合理的库存。
- 原则:
库存范围取决于组件对生产暂停的影响程度,以实现快速响应和成本平衡。