











高频焊接问题:过热、欠热、电弧不稳定和氧化物夹杂
介绍
生产线可以连续运行数天而不会发出任何警报。
焊缝形状均匀。尺寸均在公差范围内。操作人员沿用了昨天的设置。
然后,扁平化测试失败了。
令人沮丧的是,缺陷往往在焊接过程偏离理想状态很久之后才出现。
许多工厂会通过提高功率或降低速度来应对。这些调整有时能暂时改善结果,但更多时候,它们会在其他地方引发新的问题。
高频焊接并非由单一参数控制。温度、V形角、带材边缘质量、挤压压力、铁素体状态、线速度和电气稳定性等因素都会相互影响。
焊接质量检验不合格通常是由于多个小偏差随着时间的推移而累积造成的最终结果。
这就是为什么经验丰富的管材制造商花在了解根本原因上的时间更多,而不是花在追查症状上的时间更多。

问题症状
焊接问题的早期迹象通常并不明显。
在许多工厂里,操作人员首先注意到的是一些看似无关的小变化。
- 毛刺高度开始波动。
- 焊缝外观因卷材而异。
- Spark模式变得不稳定。
- 生产过程中需要进行更多参数调整。
- 测试结果趋于平缓,其可预测性降低。
当裂缝出现时,潜在的工艺问题可能已经存在了数小时甚至数天。
常见焊接缺陷
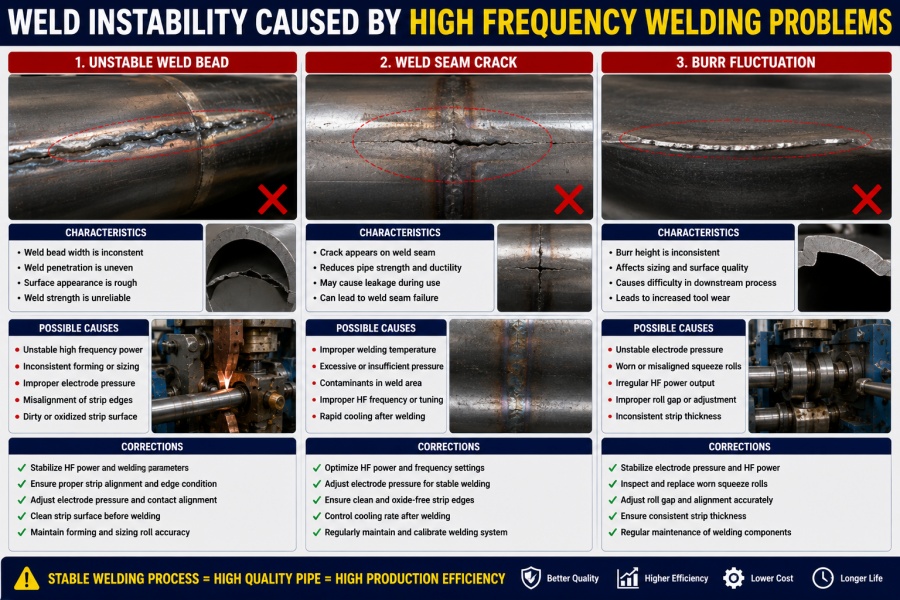
高频焊接问题最常见的症状包括:
- 裸露的焊缝
- 冷焊
- 不完全融合
- 内部裂纹
- 毛刺过多
- 氧化物夹杂物
- 水压试验失败
- 焊接强度降低
根本原因
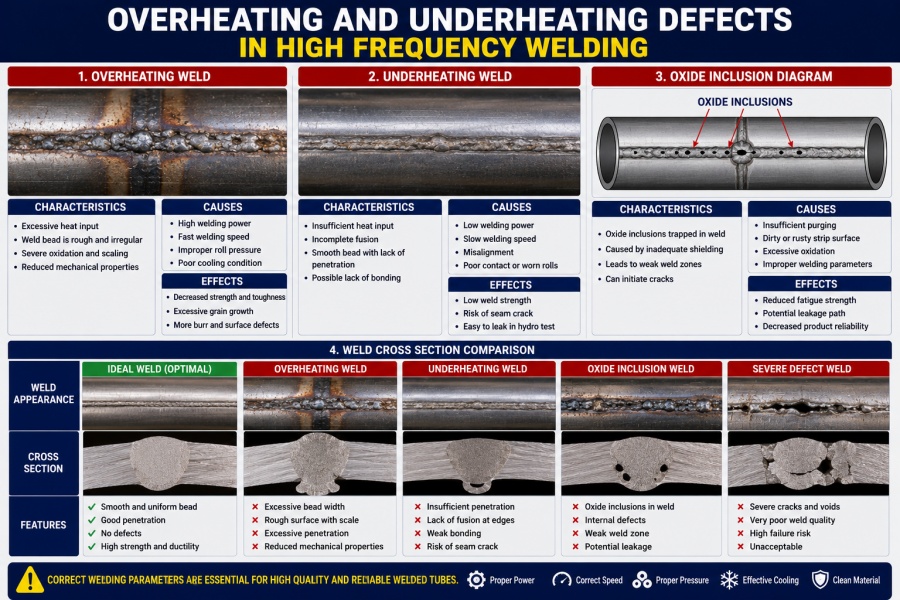
过热
管材生产中最昂贵的误解之一是认为功率越大,焊接强度就越高。
实际上,过高的温度往往会造成一些缺陷,这些缺陷在测试开始之前一直隐藏着。
当带材边缘长时间处于高温状态时,氧化物会迅速生成。如果这些氧化物在挤压过程中无法排出,就会滞留在焊缝内部。
从外面看,接缝可能看起来还可以接受。
然而,在焊接区域内部,夹杂物已经开始削弱接头的强度。
过热的典型症状
- 毛刺过多
- 火花四溅
- 烧焦的焊缝边缘
- 表面变色
- 氧化物夹杂物
过热
过热会导致另一种类型的故障。
条带边缘根本达不到良好粘合所需的锻造温度。
挤压辊试图连接尚未完全准备好焊接的材料。
最初,接缝可能经得起目视检查。
问题往往在压扁试验或水压试验后期出现。
过热的典型症状
- 接缝强度弱
- 冷焊
- 不完全融合
- 早期扁平化测试失败
弧形不稳定性
电弧不稳定通常被归咎于焊接系统本身。
实际上,其原因可能源于其他地方。
磨损的铁氧体磁棒带材边缘处理不当、生产线速度不稳定、感应线圈未对准以及电气匹配不一致等都可能导致加热行为不稳定。
热集中度的轻微变化都可能对焊接质量造成重大影响。
这就是为什么在几分钟内生产的两根管道在检验过程中表现可能截然不同的原因。
氧化物夹杂物
氧化物夹杂物仍然是肉眼最难检测的缺陷之一。
当加热过程中产生的氧化物被困在焊缝内部,而不是被适当的挤压压力排出时,就会形成这种现象。
多种因素都可能导致这种情况:
- 过热
- 挤压力不足
- 边缘处理不佳
- 表面污染
- V形角度错误
由此产生的缺陷通常要等到进行超声波检测或破坏性测试后才能发现。
诊断表
| 生产症状 | 可能原因 | 首先要检查的项目 |
|---|---|---|
| 火花过多 | 过热 | 高频功率和V角 |
| 焊接强度弱 | 过热 | 热输入和线速度 |
| 随机弧变化 | 弧不稳定性 | 铁氧体棒和感应线圈对准 |
| 水压试验泄漏 | 氧化物夹杂物或不完全熔合 | 融合 挤压压力和焊接温度 |
| 改变焊缝 | 不稳定过程 | 线速度和机械对准 |
| 高能耗 | 铁氧体效率损失 | 铁氧体状况和线圈位置 |
生产工程师经常使用此表作为故障排除的起点。
它不能取代全面的流程审查,但有助于快速缩小可能的原因范围。
测试与检验
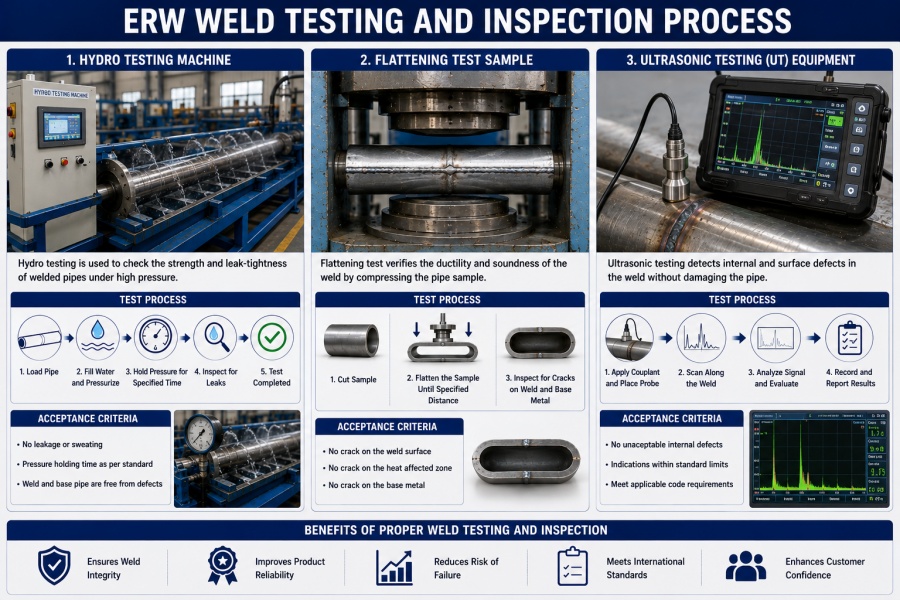
水压试验
水压试验仍然是验证焊缝完整性的最有效方法之一。
压力会暴露出生产过程中可能不易察觉的弱点。
因氧化物夹杂或熔合不完全而导致焊缝强度降低的焊缝,在内部压力作用下往往会发生断裂。
扁平化测试
压扁试验揭示了延展性和粘合质量。
焊接良好的焊缝应随周围材料一起变形。
开裂通常表明粘合不牢固或加热条件不当。
超声波检测
超声波检测技术使制造商能够在产品到达客户手中之前检测出内部缺陷。
许多现代管材厂将在线超声波检测系统直接集成到生产线中。
这降低了发运缺陷材料的风险,并为流程纠正提供了即时反馈。
我们在管材工厂中常见的错误
错误一:每次出现缺陷就增加功率
这可能是最常见的反应。
焊缝看起来很脆弱。
功率提升。
缺陷暂时消失。
几个小时后,开始出现氧化物夹杂物。
最初的问题根本不是电力不足。
挤压压力不稳定。
错误二:忽略铁氧体磁棒状态
铁氧体磁棒会逐渐磨损。
由于性能下降是一个缓慢的过程,许多工厂在效率下降后仍然继续使用它们。
供暖变得不稳定。
能耗增加。
焊接质量变得难以预测。
错误三:只关注焊工
焊接系统只是整个工艺流程的一部分。
焊带边缘不良、挤压轴承磨损、振动和对准问题都可能导致焊接缺陷。
把所有焊接问题都当作电气问题来处理,往往会延误真正解决问题的时机。
现场经验:我们在客户工厂中最常看到的情况
在多年支持管材制造商的过程中,一些模式反复出现。
案例一:功率调节回路
操作人员加大功率以解决焊缝强度不足的问题。
焊接质量有所改善。
然后就开始过热。
功率降低。
缺陷再次出现。
生产陷入不断调整的循环,却始终没有解决根本原因。
案例二:隐藏的机械不稳定性
曾有客户反映,尽管焊接参数稳定,但焊接质量却不稳定。
原来是挤压组件内部轴承磨损造成的。
焊接系统运行正常。
机械运动改变了焊接点的压力状况。
案例3:铁氧体磁棒效率损失
另一家工厂也出现了能源消耗增加和供暖不稳定的问题。
原因是铁氧体磁棒逐渐劣化。
更换加热棒后,加热立即稳定下来。
客户案例
一家生产结构钢管的制造商遭遇了反复的水压试验失败。
焊接功率已经提高了好几倍。
线路运行速度降低了。
检查频率增加。
什么方法都解决不了问题。
工程师在审查工艺流程后发现,不同卷材的带材边缘质量差异显著。再加上V形弯头尺寸略大,导致焊接区域的加热不均匀。
通过改进边缘处理和调整 V 角,在不增加功率的情况下显著降低了缺陷率。
这个教训很简单。
焊工从来都不是问题的根源。
围绕它的过程是这样的。
解决方案
提高工艺稳定性
稳定的焊接始于稳定的成型。
监视器:
- V形角
- 条带边缘条件
- 线速度
- 挤压压力
通常来说,稳定性比最大产量更重要。
优化参数
高频焊接的成功取决于平衡。功率、速度和挤压力必须协同工作。
只改变一个变量而不检查其他变量,往往会产生新的问题。
升级设备
现代ERW焊管轧机可提供:
- 更稳定的供暖
- 更好的挤压控制
- 提高了对准精度
- 集成检测系统
这些改进措施降低了缺陷率,使过程控制更容易。
结论
大多数高频焊接问题并非始于重大机器故障。
他们从小的工艺偏差开始,逐渐使焊缝偏离最佳状态。
那些能够持续生产出可靠焊缝的工厂,很少是那些使用最高功率设置的工厂。
他们了解热量、压力、对准和工艺稳定性之间的关系。
当这些因素得到有效控制时,焊接质量就变得可预测。一旦这些因素出现偏差,缺陷最终就会出现。
-
1. 高频焊接问题的最常见原因是什么?
-
2. 提高焊接功率能否解决焊接缺陷?
-
3. 为什么焊缝目视检查合格,但水压试验不合格?
-
4. 制造商如何减少焊接缺陷?
-